恒阳电气PLC自控柜在污水处理系统中的典型应用方案
污水处理系统的稳定运行,很大程度上取决于电气自控环节的可靠性。恒阳电气科技多年来深耕这一领域,针对污水厂复杂的工况环境,设计并交付了多套PLC自控柜系统,今天结合几个实际项目,聊聊这套方案的核心思路。
系统架构:分层控制,冗余设计
我们采用的方案是典型的三层架构:现场设备层、PLC控制层、监控管理层。现场层涵盖格栅机、提升泵、鼓风机、加药泵等核心设备,信号通过Profibus-DP或Modbus-TCP总线汇聚至PLC柜。控制层选用西门子S7-1500系列CPU,运算周期控制在50ms以内,能应对多设备联锁的瞬时响应需求。监控层则通过工业以太网连接上位机,实现远程启停、参数修改和趋势记录。
值得强调的是,在关键工艺段(如生化池溶解氧控制),我们增加了CPU冗余和电源双备份。一旦主CPU故障,备用单元在200ms内无缝接管,避免因单点失效导致系统停机——这在连续运行的污水厂里,直接关系到出水水质能否达标。
控制逻辑:既要精准,也要节能
这套系统最出彩的部分在于溶解氧与曝气量的联动控制。传统定频曝气能耗浪费严重,我们的PLC程序内置了PID调节算法,根据进水水质波动和实际DO值,动态调整鼓风机频率和运行台数。实际案例中,某日处理量3万吨的市政污水厂,改造后吨水电耗下降约18%,这个数字在行业内相当可观。
- 提升泵站:采用液位与流量双闭环控制,自动轮换泵组,均衡磨损
- 加药系统:依据进水TP值实时调节PAC投加量,精度控制在±3%以内
- 污泥脱水:与调理池液位联锁,防止跑泥和堵管
典型应用:湖南某工业园区污水厂
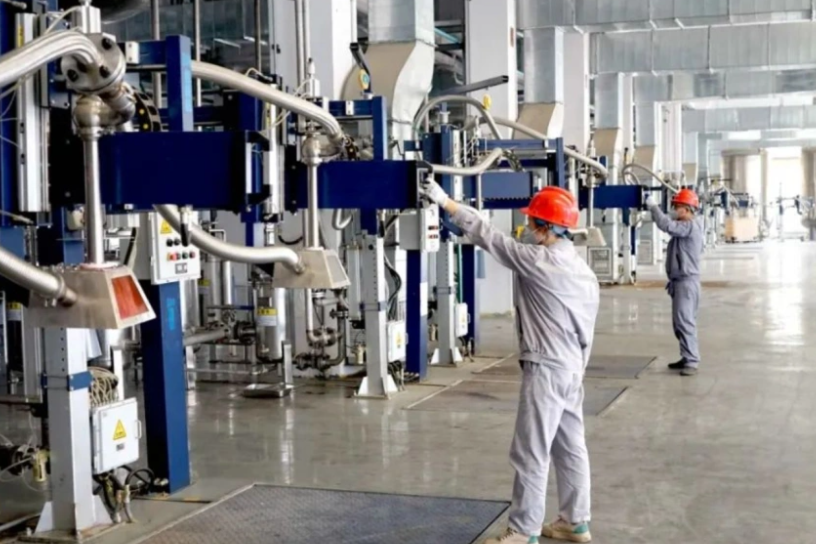
该项目处理规模为1.5万吨/日,进水为制药与化工混合废水,水质波动极大。恒阳电气科技提供的PLC自控柜,配合现场仪表,实现了全流程自动化运行。项目难点在于进水COD经常在200-2000mg/L之间剧烈变化,对系统抗冲击能力要求极高。我们的解决方案是增设预调节池的水质前馈控制,通过在线COD仪数据提前调整后续工艺参数,将出水稳定在国标一级A排放标准以内。
整套电气设备的选型上,我们坚持用施耐德或ABB的断路器与接触器,PLC柜体采用冷轧钢板喷塑处理,防护等级达到IP54,能有效抵御污水厂内的腐蚀性气体。柜内布线严格遵循强弱电分离原则,模拟量信号线全程屏蔽,接地电阻小于4欧姆,确保信号传输零干扰。
配电与自控的深度融合
很多同行把高低压电气和电气自控分开做,我们更倾向于一体化交付。在恒阳电气科技的项目里,PLC柜与MNS低压抽屉柜并柜安装,通过硬接线和通讯双通道交换数据。这样做的好处是:调试周期缩短20%以上,后期维护只需对接一家服务商。从配电设备的选型到控制逻辑的编写,全部由我们的电气工程师统筹完成,避免了两套系统之间的接口盲区。
另外,针对一些老厂改造项目,我们还提供兼容既有第三方设备的通讯转换模块,比如将旧的Modbus RTU设备接入新系统,保护客户原有投资。这一点在电气科技领域的实际应用中,客户反馈非常正向。
总的来说,污水厂的自控改造不是简单的设备替换,而是对工艺理解、控制算法和电气可靠性的综合考验。恒阳电气科技在这条路上积累了不少实战经验,也愿意把这些方案分享给更多有需要的用户。如果您正在规划类似的系统升级,欢迎随时交流。